【自動車駆動軸への応用】産業用CNCハードブローチ盤:熱処理後の高硬度歯車加工
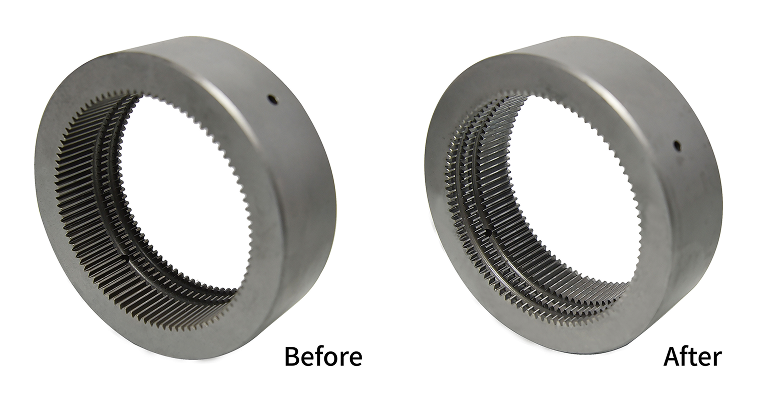
金属ワークは、熱処理後のわずかな変形であっても、製品精度に影響を及ぼす重要な課題となります。 CNCハードブローチ盤は、高硬度金属の切削加工という課題を克服し、最大60 HRCの焼入れ鋼を直接加工できます。1回の高精度ブローチ加工で、熱処理による変形を効果的に解消します。
導入前:時間のかかる「内歯車研削盤」に大きく依存し、繰り返し研削による仕上げ加工を実施
- 加工時間が非常に長い:研削工程の加工速度が遅く、現代の量産ニーズに対応できない
- 設備コストが高額:高度な技術と設備に数千万元規模の投資が必要となり、納期も長期化
- 予期せぬ設備停止時間が長く、生産ラインの稼働率が低下
解決策:高硬度材加工の課題を克服する技術革新
- 安定した構造:テーブル上昇式の高剛性設計により、加工時の振動を抑制
- 重切削加工:熱処理による変形を伴う 60 HRC の材料を1回のブローチ加工で加工
- 優れた省エネ性能:サーボ駆動モーターにより、従来の油圧機に比べて20%の省エネを実現
- スマート無人化:ロボットアームとシームレスに連携し、24時間の自動ワーク着脱を実現
総合的な最適化:生産ラインへの本格導入後、2年以上にわたり高い再現精度と優れた歩留まりを維持
- 【伝達精度 DIN 7級を実現】:自動車の駆動軸用途において、高回転によって発生する動バランスと騒音の課題を解決
- 【加工速度を飛躍的に向上】:最大ブローチ加工速度は 60 m/min に達し、内歯車やスプラインの仕上げ加工を数秒で完了
- 【環境に配慮した20%以上の省エネ】:サーボ駆動モーターは切削加工時のみ稼働し、ワークの取り外し時には自動待機。CO₂排出量と電気料金を大幅に削減
- 【スマート量産】:ロボットアームによる24時間の自動ワーク着脱で、無人化生産を実現
自動車駆動系加工事例:トランスミッションギア内径加工
 お問い合わせ
WeChat